Wzmocnienie dwuteownika stalowego: blachy, dodatkowe profile i inne metody
Poznaj metody wzmocnienia dwuteownika stalowego: blachy, dodatkowe profile i podpory. Sprawdź, kiedy je stosować i co ocenić z konstruktorem przed pracami.
Jak połączyć dwa dwuteowniki? Wybór rozwiązania zależy od obciążeń, geometrii profili i warunków montażu. Do rozważenia są połączenia doczołowe oraz nakładkowe, wykonywane z wykorzystaniem śrub lub spoin. Nie są to jednak rozłączne kategorie: określenia „doczołowe” i „nakładkowe” opisują układ złącza, a „śrubowe” i „spawane” — sposób przekazywania sił między jego elementami.
Łączenie dwuteowników wymaga dobrania blach, śrub i spoin do konkretnego projektu. Sama zgodność wymiarów profili nie przesądza o nośności złącza. Przed zakupem elementów warto ustalić, jakie siły ma ono przenosić, jak będzie wykonane i w jaki sposób zostanie skontrolowane. Poniższe omówienie pomaga uporządkować te zagadnienia, ale nie zastępuje obliczeń konstrukcyjnych.
Punktem wyjścia jest określenie roli złącza w konstrukcji. Innego rozpatrzenia wymaga styk przenoszący moment zginający, a innego połączenie obciążone głównie siłą osiową lub tnącą. Wybór należy powiązać także z możliwością wykonania otworów, dostępem do spawania i przestrzenią potrzebną do montażu. Rodzaj połączenia powinien wynikać z dokumentacji, a nie wyłącznie z dostępności elementów.
Połączenie doczołowe dwuteowników obejmuje styk końców profili: może być wykonane przez spawanie albo z użyciem blach czołowych skręcanych śrubami. Połączenie nakładkowe wykorzystuje dodatkowe blachy przy półkach i środniku, mocowane śrubami lub spoinami. W opisie rozwiązania warto zatem podać zarówno układ elementów, jak i sposób ich łączenia — samo określenie „spawane” nie opisuje całej geometrii złącza.
Przy wyborze trzeba zestawić wymagania obliczeniowe z możliwościami wykonania. Istotne jest, czy złącze powstanie w warsztacie, czy podczas montażu, oraz czy będzie dostęp do obu stron blach i miejsc prowadzenia spoin. Rozwiązanie powinno umożliwiać nie tylko połączenie profili, lecz także ich ustawienie i kontrolę. Ograniczony dostęp należy uwzględnić przed zatwierdzeniem szczegółów konstrukcyjnych.
W wariancie śrubowym końce dwuteowników są wyposażone w blachy czołowe, które następnie łączy się ze sobą. Ocena takiego styku obejmuje cały układ: połączenie profilu z blachą, samą blachę oraz śruby. Dobór wyłącznie liczby łączników nie wystarcza. Dokumentacja powinna określać również geometrię blach, rozmieszczenie otworów i sposób wykonania spoin łączących je z profilami.
Blachy czołowe należy rozpatrywać razem z półkami i środnikiem dwuteownika. Projekt powinien wskazywać, w jaki sposób siły z tych części przekroju trafiają do blachy i dalej do śrub. Wymaga to określenia jej wymiarów oraz spoin. Nie należy traktować blachy jako uniwersalnego dodatku pasującego do każdego profilu o podobnej wysokości, bez sprawdzenia całego połączenia.
Śruby łączące dwuteowniki dobiera się na podstawie obliczeń, z uwzględnieniem ich parametrów i położenia w złączu. Rozstaw śrub musi być skoordynowany z wymiarami blach, otworami oraz dostępem montażowym. Przy kompletowaniu elementów należy korzystać ze specyfikacji projektu: zastąpienie śrub innymi lub zmiana układu otworów wymaga oceny, nawet gdy nowe elementy dają się fizycznie zamontować.
Połączenie nakładkowe dwuteowników wykorzystuje blachy nakładkowe obejmujące styk profili. Ich rozmieszczenie na półkach i przy środniku wynika ze sposobu przekazywania obciążeń. W projekcie należy rozpatrywać nakładki wraz z mocowaniami, ponieważ sama grubość blachy nie określa nośności złącza. Znaczenie mają również długość połączenia, układ śrub albo spoin oraz geometria łączonych części.
Nakładki półek i blachy środnika tworzą drogę przekazywania sił przez styk belek. Ich funkcję trzeba określić w przyjętym modelu obliczeniowym. Gdy łączone profile różnią się grubością półek lub środników, stosuje się odpowiednio zaprojektowane podkładki wyrównujące. Nie należy mylić ich z podkładkami pod spoiny: służą do wyrównania różnic geometrycznych między elementami.
Nakładki można mocować śrubami lub spoinami, zgodnie z wybranym rozwiązaniem projektowym. Połączenie śrubowe dwuteowników wymaga określenia otworów i łączników, natomiast wariant spawany — rodzaju, grubości oraz długości spoin. Zamiana jednego sposobu mocowania na drugi nie jest prostą zmianą wykonawczą. Trzeba ponownie ocenić przekazywanie sił i wymagania dotyczące wykonania złącza.
Rozstaw śrub oraz odległości otworów od krawędzi nakładek powinny być jednoznacznie wskazane na rysunku. Nie można dobierać ich wyłącznie według tego, ile łączników mieści się na blasze. Obliczenia połączeń śrubowych muszą uwzględniać układ otworów i nośność łączonych blach. Przed wierceniem warto sprawdzić zgodność wymiarów nakładek, profili oraz osi wszystkich otworów.
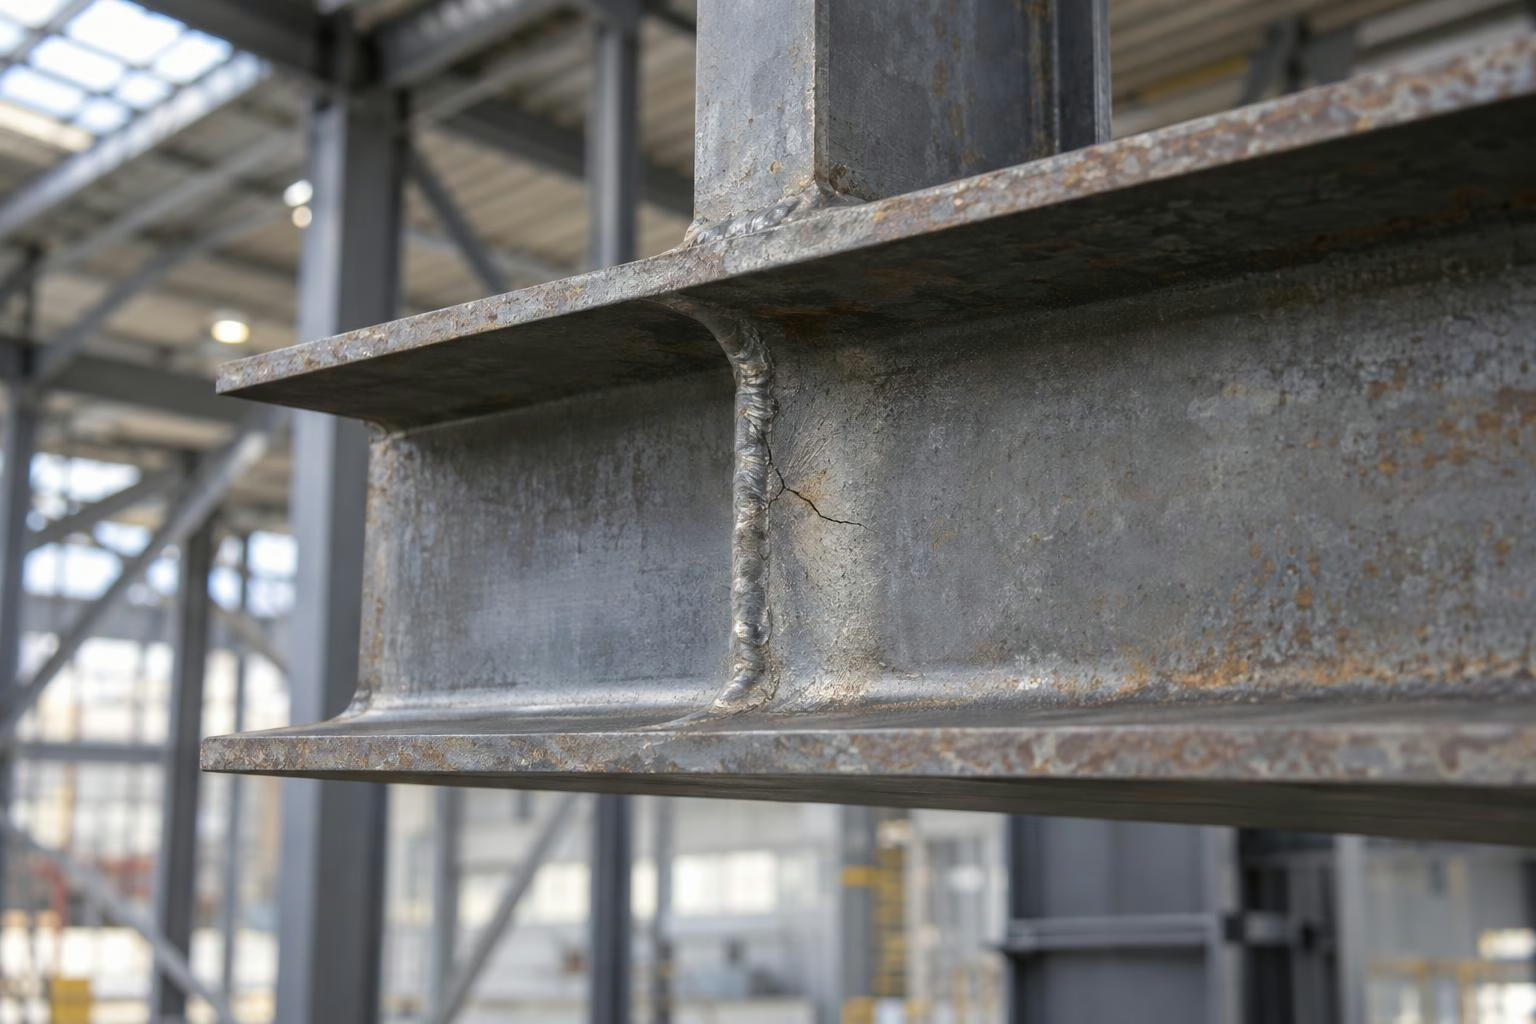
Połączenie spawane dwuteowników może obejmować bezpośrednie złączenie końców profili lub mocowanie dodatkowych blach. Spawanie dwuteowników wymaga rozróżnienia spoin czołowych i pachwinowych oraz określenia ich zadania w złączu. W dokumentacji należy powiązać wymagania obliczeniowe ze szczegółami wykonania. Sam zapis „połączyć spawaniem” nie określa potrzebnej geometrii ani zakresu kontroli.
Spoina czołowa służy do połączenia odpowiednio przygotowanych krawędzi. W styku dwuteowników trzeba rozpatrzyć zarówno półki, jak i środnik oraz możliwość wykonania przewidzianych spoin. Jeżeli projekt zakłada pełny przetop spoiny czołowej, wymaganie to musi znaleźć odzwierciedlenie w przygotowaniu złącza, technologii spawania i kontroli. Nie należy utożsamiać każdego złącza doczołowego z pełnym przetopem.
Spoina pachwinowa jest stosowana między innymi do mocowania nakładek. Jej grubość obliczeniowa i długość muszą odpowiadać przyjętemu obciążeniu. Dla wskazanego przypadku siły równoległej do spoin naprężenie opisuje zależność τ = F/Σ(aᵢlᵢ), gdzie F jest siłą, aᵢ grubością obliczeniową, a lᵢ długością obliczeniową danej spoiny. To zależność dla określonego układu, a nie uniwersalne sprawdzenie dowolnego złącza.
Przygotowanie krawędzi do spawania powinno odpowiadać przewidzianemu rodzajowi spoiny i technologii wykonania. Ukosowanie krawędzi oraz szczelina spawalnicza wymagają określenia w dokumentacji wykonawczej. Nie ma podstaw, aby przyjmować jedną szerokość szczeliny dla wszystkich dwuteowników. Przed spawaniem należy sprawdzić zgodność przygotowania obu profili z wymaganiami dla danego złącza.
Jeżeli wykonanie złącza wymaga otworów dostępowych do spawania lub podkładek pod spoiny, ich zastosowanie powinno wynikać z opracowanego szczegółu. Trzeba wskazać położenie i geometrię takich elementów oraz sposób ich wykorzystania podczas prac. Nie należy wykonywać dodatkowych wycięć w profilu na podstawie doraźnej oceny dostępu, bez sprawdzenia wpływu zmiany na połączenie.
Projektowanie połączeń stalowych obejmuje zasady ujęte w PN-EN 1993-1-8. W przypadku dwuteowników sprawdzenie musi odpowiadać rzeczywistemu układowi elementów i obciążeń. Jeśli założono połączenie mające przenosić nośność łączonych elementów, nośność spoin powinna być nie mniejsza od wymaganej w tym założeniu. Nie zastępuje to sprawdzenia całego złącza przy rzeczywistych oddziaływaniach.
Moment zginający, siła tnąca i siła osiowa wyznaczają zadania poszczególnych części połączenia. Model obliczeniowy powinien pokazywać, jak obciążenia przechodzą przez półki, środnik oraz blachy i ich mocowania. Nie wystarczy sprawdzić złącza na jedną wybraną siłę, jeżeli występują również pozostałe oddziaływania. Podział sił musi być spójny z geometrią i założeniami całej konstrukcji.
Nośność połączenia spawanego lub śrubowego wymaga oceny wszystkich elementów uczestniczących w przekazywaniu obciążenia. Należy sprawdzić śruby, spoiny, blachy łączące i odpowiednie części profili. Zwiększenie jednego parametru, na przykład grubości spoiny pachwinowej, nie zastępuje tych sprawdzeń. Weryfikacja powinna także obejmować zgodność przyjętych wymiarów obliczeniowych z dokumentacją wykonawczą.
Dokumentacja powinna umożliwiać wykonanie złącza bez domyślania się jego szczegółów. Potrzebne są wymiary blach, układ otworów, specyfikacja śrub oraz oznaczenia spoin na rysunku technicznym. Zapis dotyczący spoin musi wskazywać parametry wymagane w projekcie, w tym pełny przetop, jeśli go przewidziano. Zestawienie elementów do zakupu należy uzgodnić z tą samą wersją rysunków.
Montaż powinien przebiegać według przygotowanej dokumentacji, z uwzględnieniem ustawienia belek, kolejności prac i kontroli. Zgodność gotowego złącza z projektem obejmuje nie tylko obecność śrub lub spoin, lecz także geometrię i sposób wykonania. Rozbieżności ujawnione na budowie wymagają wyjaśnienia przed dalszymi pracami, zamiast samodzielnego dopasowywania detali do zastanej sytuacji.
Przed wykonaniem połączenia trzeba sprawdzić wzajemne ustawienie profili, położenie nakładek lub blach czołowych oraz zgodność styku z rysunkiem. Tymczasowe podparcie powinno odpowiadać warunkom montażu. Nie należy zakładać, że częściowo wykonane połączenie może już przejmować obciążenia przewidziane dla gotowej konstrukcji. Sposób stabilizacji belek wymaga uwzględnienia w organizacji prac.
Kontrola połączeń śrubowych powinna potwierdzić zgodność łączników, ich rozmieszczenia i wykonania montażu z wymaganiami dokumentacji. W złączach spawanych należy przewidzieć ocenę spoin oraz badania w zakresie określonym dla danego połączenia. Sam ogląd zewnętrzny nie stanowi podstawy do potwierdzenia wszystkich wymagań, w szczególności dotyczących pełnego przetopu. Zakres odbioru trzeba ustalić przed rozpoczęciem robót.
Błędy, których należy unikać, to dobór złącza bez obliczeń, samowolna zmiana rozstawu śrub, pominięcie różnic grubości profili i niedookreślenie spoin. Problemem jest również mylenie podkładek wyrównujących z podkładkami pod spoiny. Przed zamówieniem blach i łączników warto sprawdzić kompletność dokumentacji. Właściwe rozwiązanie to takie, którego nośność, sposób wykonania i kontrola zostały określone dla konkretnego styku dwuteowników.