Dwuteownik w stropie Kleina: ocena stanu, uszkodzenia i sposoby wzmocnienia
Dwuteownik w stropie Kleina – budowa, stan techniczny i możliwości wzmocnienia , sprawdź objawy uszkodzeń, metody naprawy i kiedy wezwać konstruktora na ocenę.
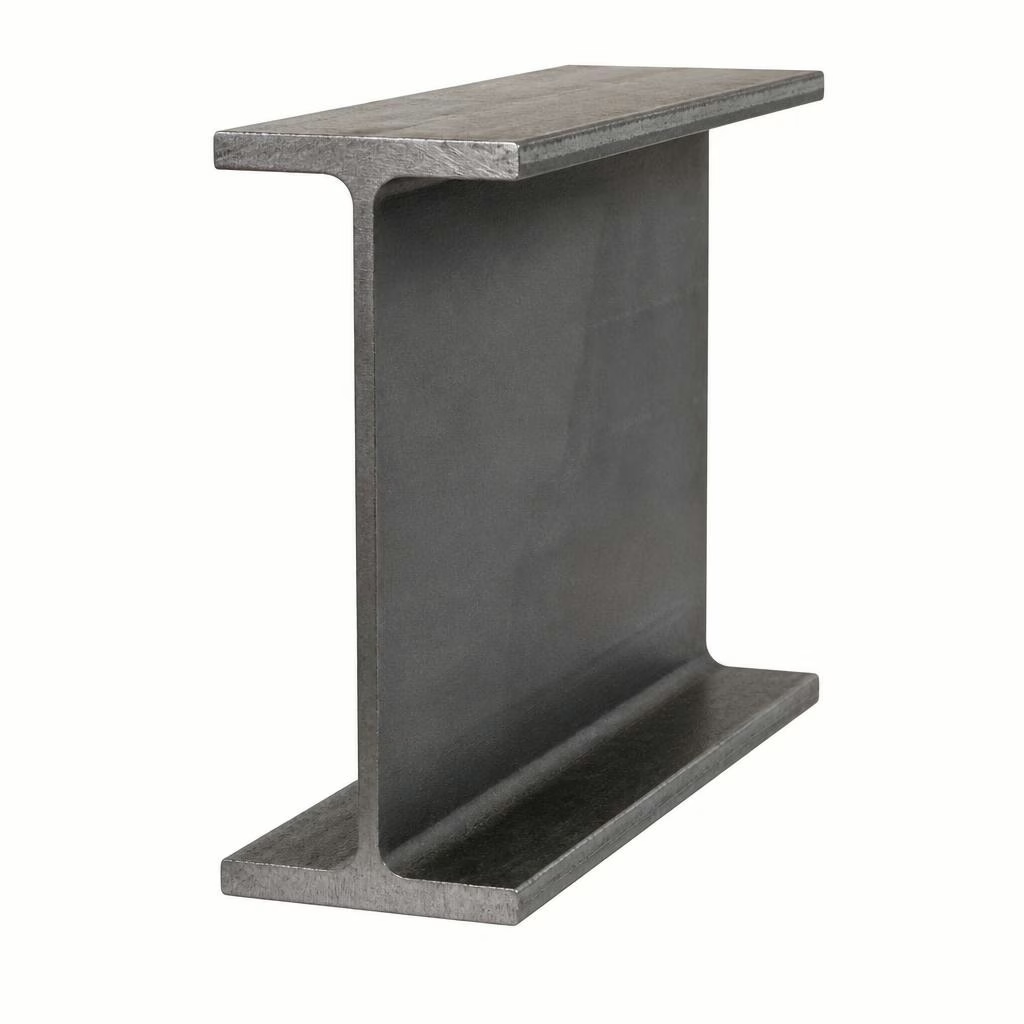
Otwory w dwuteowniku można wykonywać tylko wtedy, gdy ich lokalizacja, średnica i przeznaczenie nie zagrażają pracy elementu nośnego. Dwuteownik stalowy, jako belka stalowa lub dźwigar stalowy, przenosi obciążenia przez środnik dwuteownika oraz półki dwuteownika, dlatego każda ingerencja w przekrój może wpłynąć na nośność dwuteownika, wytrzymałość przekroju i statykę konstrukcji. W praktyce wiercenie w dwuteowniku nie powinno być traktowane jak zwykłe wiercenie w metalu, ponieważ nie chodzi wyłącznie o wykonanie równego otworu, ale także o zachowanie bezpieczeństwa całej konstrukcji stalowej.
Najważniejsza zasada brzmi: jeżeli dwuteownik jest elementem nośnym, otwory konstrukcyjne, otwory montażowe lub otwory pod śruby należy zaplanować z uwzględnieniem obliczeń statycznych. Nawet niewielkie otwory w belce stalowej mogą powodować osłabienie przekroju, szczególnie gdy znajdują się w strefach naprężeń, blisko podpór, spoin, krawędzi albo w pasach belki stalowej. W przypadku istniejącej konstrukcji najlepiej rozważyć mocowanie bez wiercenia, na przykład zaciski do belek stalowych, obejmy do dwuteowników, pręty gwintowane lub uchwyt pod belką.
Otwór może nie wpływać istotnie na nośność belki tylko wtedy, gdy został przewidziany w projekcie albo sprawdzony przez osobę odpowiedzialną za konstrukcję. Znaczenie ma średnica otworu, rozmieszczenie otworów, odległość od krawędzi, odległość od podpór, kierunek obciążeń oraz to, czy otwór znajduje się w środniku, czy w półce. Mały otwór montażowy wykonany w neutralniejszej części środnika może być mniej ryzykowny niż ingerencja w półki, ale nadal wymaga oceny wpływu na nośność statyczną.
Zgoda konstruktora jest wymagana zawsze, gdy dwuteownik pracuje jako element nośny, a planowane wiercenie w belce stalowej ma służyć do zawieszenia ciężaru, wykonania połączenia śrubowego, przeprowadzenia instalacji lub zamocowania dodatkowego profilu stalowego. Projektant konstrukcji powinien sprawdzić obciążenie, moment bezwładności powierzchni, osiowy moment bezwładności, wytrzymałość konstrukcji oraz ryzyko lokalnego osłabienia belki stalowej. Dotyczy to również belek z zabezpieczeniem ogniochronnym, ponieważ wiercenie może naruszyć ochronę przeciwpożarową stali lub ognioodporne obłożenie.
Wiercenie w środniku jest często uznawane za mniej ryzykowne niż wiercenie w półkach, ale nie oznacza to pełnej dowolności. Środnik belki stalowej uczestniczy w przenoszeniu sił w przekroju, dlatego otwory w środniku dwuteownika mogą zmniejszyć nośność statyczną belki, szczególnie przy większych średnicach lub niekorzystnym położeniu. Usunięcie części środnika sprawia, że obciążenia mogą być w większym stopniu przejmowane przez półki, a cały przekrój zaczyna pracować inaczej niż zakładano.
Bezpieczna lokalizacja otworu w środniku nie jest pojęciem uniwersalnym. Zależy od schematu podparcia, rozpiętości belki, wielkości obciążenia, rodzaju stali konstrukcyjnej i wymaganego sposobu mocowania do dwuteownika. W praktyce unika się wykonywania otworów w miejscach koncentracji naprężeń oraz tam, gdzie występują duże siły tnące. Jeżeli otwory w stali mają być wykonane seryjnie, ważne jest trasowanie otworów, pozycjonowanie otworu i zachowanie powtarzalności otworów zgodnie z dokumentacją.
Minimalne odległości od podpór, krawędzi i spoin powinny wynikać z projektu oraz norm obliczeniowych, a nie z przypadkowej oceny na budowie. Wiercenie zbyt blisko krawędzi może prowadzić do pęknięć, odkształceń lub lokalnego osłabienia profilu stalowego. W pobliżu spoin należy dodatkowo uwzględnić wpływ strefy wpływu ciepła oraz możliwe zmiany własności materiału. Odległość od krawędzi, średnica otworu i rozstaw muszą zapewnić prawidłową pracę połączenia śrubowego oraz odporność na wyrwanie.
Otwory pod instalacje i otwory montażowe różnią się funkcją oraz wymaganiami. Otwory montażowe najczęściej służą do połączeń śrubowych, mocowania wsporników, obejm lub dodatkowych elementów, dlatego muszą mieć odpowiednią tolerancję i krawędzie przygotowane do pracy z łącznikiem. Otwory pod instalacje bywają większe i częściej wymagają wzmocnienia wokół wycięcia. W obu przypadkach wiercenie otworów w stali konstrukcyjnej należy poprzedzić analizą, a przy większych średnicach rozważyć alternatywne mocowanie do belki stalowej bez naruszania przekroju.
Wiercenie w półkach jest szczególnie wrażliwe, ponieważ półki dwuteownika, nazywane też pasami belki stalowej, mają duży udział w przenoszeniu zginania. To one w znacznym stopniu odpowiadają za sztywność belki oraz jej odporność na ugięcie. Otwór wykonany w półce może zmniejszyć efektywną powierzchnię pasa, obniżyć moment bezwładności i wpłynąć na wytrzymałość konstrukcji. Dlatego wiercenie w półkach powinno być wykonywane wyłącznie wtedy, gdy zostało przewidziane i sprawdzone obliczeniowo.
Półki znajdują się zwykle dalej od osi obojętnej przekroju, dlatego mają istotny wpływ na osiowy moment bezwładności i nośność belki na zginanie. Nawet niewielka utrata materiału w pasie może mieć większe znaczenie niż podobny otwór wykonany w mniej obciążonym obszarze środnika. Dodatkowym problemem jest możliwość lokalnego wyboczenia, osłabienia połączenia oraz koncentracji naprężeń wokół krawędzi otworu. Z tego powodu przypadkowe wiercenie w półkach dwuteownika jest jedną z najczęstszych przyczyn ryzyka technicznego.
Otwór w półce może być dopuszczalny, jeżeli jest częścią zaprojektowanego połączenia, ma określoną średnicę, zachowuje wymagany rozstaw i znajduje się w miejscu zaakceptowanym przez projektanta. Dotyczy to na przykład otworów pod śruby w połączeniach stalowych, gdzie rozstaw, tolerancje i klasa łączników są elementem projektu. W istniejących belkach lepiej najpierw sprawdzić, czy możliwe jest mocowanie bez wiercenia, ponieważ zaciski metalowe, obejmy do dwuteowników lub uchwyt pod belką pozwalają często uniknąć naruszania elementu nośnego.
Planowanie otworów w dwuteowniku wymaga połączenia zasad konstrukcyjnych i wykonawczych. Najpierw należy ustalić, po co wykonywany jest otwór: czy chodzi o połączenia śrubowe, zawieszenie ciężaru, przeprowadzenie instalacji, czy tymczasowe mocowanie. Następnie dobiera się średnicę otworu, rozstaw, tolerancje, odległość od krawędzi i sposób zabezpieczenia krawędzi. W przypadku elementu nośnego nie wolno kierować się wyłącznie wygodą montażu, ponieważ rozmieszczenie otworów wpływa na nośność dwuteownika i pracę całej konstrukcji stalowej.
Rozstaw i średnica otworów powinny odpowiadać funkcji mocowania oraz obciążeniom przenoszonym przez połączenie. Otwory pod śruby wymagają właściwej tolerancji, aby łącznik pracował poprawnie i nie powodował niekontrolowanych luzów. Zbyt duża średnica otworu osłabia przekrój, a zbyt mała utrudnia montaż i może prowadzić do rozwiercania na budowie bez kontroli. Ważna jest też precyzja wiercenia, prostopadłe wiercenie pod kątem 90 stopni oraz utrzymanie powtarzalności otworów przy większej liczbie punktów mocowania.
Większe otwory w belce stalowej mogą wymagać dodatkowego wzmocnienia, na przykład nakładek, żeber, pierścieni wzmacniających lub innych rozwiązań przewidzianych w projekcie. Wzmocnienie ma na celu ograniczenie osłabienia przekroju, zmniejszenie koncentracji naprężeń i przywrócenie wymaganej wytrzymałości konstrukcji. Nie należy samodzielnie dobierać takich elementów, ponieważ ich skuteczność zależy od geometrii dwuteownika, grubości środnika, rodzaju obciążenia oraz sposobu przenoszenia sił.
Jeżeli wiercenie w dwuteowniku stalowym jest dopuszczone, należy wykonać je zgodnie z zasadami obróbki metalu. Wiercenie w stali wymaga stabilnego mocowania przedmiotu obrabianego, właściwego narzędzia, niskiej lub odpowiednio dobranej prędkości obrotowej, chłodzenia i kontroli posuwu wiertła. Wiercenie od spodu lub nad głową jest trudne technicznie, dlatego przy ciężkich belkach często stosuje się wiertarkę magnetyczną, prowadnicę do wiercenia, szablon do wiercenia albo blok wiertarski.
Do wykonywania otworów w metalu stosuje się wiertła do metalu, wiertła kręte, wiertło HSS ze stali szybkotnącej, a przy twardszych gatunkach stali także wiertła kobaltowe. Przy większych średnicach pomocne mogą być wiertła stopniowe, otwornica do metalu lub piła otworowa do metalu. Wiertarka o zmiennej prędkości pozwala dobrać obr./min do średnicy otworu i twardości materiału. Wiertarko-wkrętarka lub wiertarka ręczna nadaje się raczej do mniejszych otworów, natomiast wiertarka stołowa lub magnetyczna zapewnia większą precyzję i stabilność.
Przed rozpoczęciem pracy należy wykonać trasowanie otworów, zaznaczyć środek i użyć punktaka, aby końcówka wiertła nie ślizgała się po powierzchni stali. Przy większych średnicach warto wykonać otwór pilotowy, a następnie stopniowo zwiększać średnicę. Podczas wiercenia w stali konstrukcyjnej potrzebne jest chłodzenie wiertła i smarowanie podczas wiercenia, na przykład olejem do wiercenia, olejem chłodząco-smarującym lub płynem chłodząco-smarującym. Zbyt wysoka prędkość wrzeciona, zbyt duży nacisk podczas wiercenia i brak chłodzenia powodują przegrzewanie wiertła, tępienie wiertła oraz ryzyko zakleszczenia.
Po wykonaniu otworu należy usunąć wióry metalowe, zadziory i ostre krawędzie otworu. Gratowanie otworów oraz odgratowanie krawędzi poprawia bezpieczeństwo montażu, ułatwia przyleganie elementów i ogranicza ryzyko uszkodzenia łączników. Wiórów nie powinno się usuwać rękami, ponieważ mogą być ostre. Krawędzie po wierceniu warto zabezpieczyć antykorozyjnie, szczególnie gdy naruszona została powłoka ochronna stali. Jeżeli belka ma zabezpieczenie ogniochronne, po ingerencji należy odtworzyć wymagany poziom ochrony zgodnie z zaleceniami technicznymi.
Najczęstsze błędy wynikają z traktowania dwuteownika jak zwykłego kawałka metalu, a nie jak elementu konstrukcyjnego. Do ryzykownych działań należy wiercenie bez projektu, wykonywanie otworów „na oko”, pomijanie wpływu otworu na nośność belki, brak otworu pilotowego, używanie tępego wiertła, zbyt wysoka prędkość wiercenia oraz rezygnacja z chłodzenia. Błędem jest także zawieszenie ciężaru na przypadkowo wykonanym otworze bez sprawdzenia, czy konstrukcja stalowa została do tego przewidziana.
Wiercenie zbyt blisko podpory, krawędzi lub spoiny może spowodować lokalne osłabienie belki stalowej i zwiększyć ryzyko pęknięć albo deformacji. W tych strefach naprężenia bywają szczególnie niekorzystne, dlatego nawet pozornie mały otwór może mieć znaczenie dla pracy przekroju. Przed wykonaniem otworów należy sprawdzić nie tylko ich średnicę, ale także położenie względem podpór, istniejących łączników, spoin, żeber usztywniających i krawędzi profilu.
Duże otwory w stali, zwłaszcza w środniku lub półkach dwuteownika, nie powinny być wykonywane bez obliczeń konstrukcyjnych. Większy otwór oznacza większe osłabienie przekroju, większą koncentrację naprężeń i większe wymagania dotyczące ewentualnego wzmocnienia. W takich przypadkach samo zastosowanie lepszej otwornicy do metalu nie rozwiązuje problemu konstrukcyjnego. Najpierw należy potwierdzić dopuszczalność otworu, a dopiero później dobrać technologię wykonania.
Wiercenie w dwuteowniku bez projektu jest ryzykowne, jeżeli belka pełni funkcję nośną. Drobne otwory w elemencie nienośnym mogą nie mieć znaczenia konstrukcyjnego, ale w przypadku dźwigara stalowego decyzję powinien poprzedzać przegląd dokumentacji lub ocena projektanta konstrukcji. Bezpieczniejszą alternatywą może być mocowanie bez wiercenia, na przykład przy użyciu obejm, zacisków do belek stalowych albo konstrukcji pomocniczej mocowanej poza belką.
Nie każdy otwór w środniku wymaga wzmocnienia, ale każdy powinien być oceniony pod kątem wpływu na nośność dwuteownika. Małe otwory montażowe w korzystnej lokalizacji mogą być dopuszczalne bez dodatkowych elementów, natomiast większe otwory pod instalacje często wymagają wzmocnienia. Decyduje średnica otworu, położenie, obciążenie belki, grubość środnika i wymagania dotyczące wytrzymałości konstrukcji.
Wiercenie jest zwykle dokładniejsze przy otworach pod śruby i mniejszych średnicach, natomiast wycinanie może być stosowane przy większych otworach konstrukcyjnych lub instalacyjnych. W obu przypadkach kluczowe jest jednak nie samo narzędzie, ale dopuszczalność ingerencji w element nośny. Otwory w dwuteowniku powinny być zaplanowane tak, aby nie obniżały bezpieczeństwa konstrukcji, a po wykonaniu miały oczyszczone, odgratowane i zabezpieczone krawędzie.